Hvernig á að velja rétta áferð fyrir veskisramma úr málmi?
 2025-12-19 21:45:19
Sem „beinagrind“ töskuafurða ræður yfirborðsmeðferð málmlásaramma ekki aðeins endingu og fagurfræði vörunnar, heldur hefur hún einnig bein áhrif á ímynd vörumerkisins og samkeppnishæfni á markaði. Fyrir töskuframleiðendur er val á yfirborðsmeðferðarferli ekki einfalt „útlitsval“ heldur kerfisverkfræði sem sameinar eiginleika undirlagsins, virknikröfur, kostnaðaruppbyggingu og umhverfisvernd.
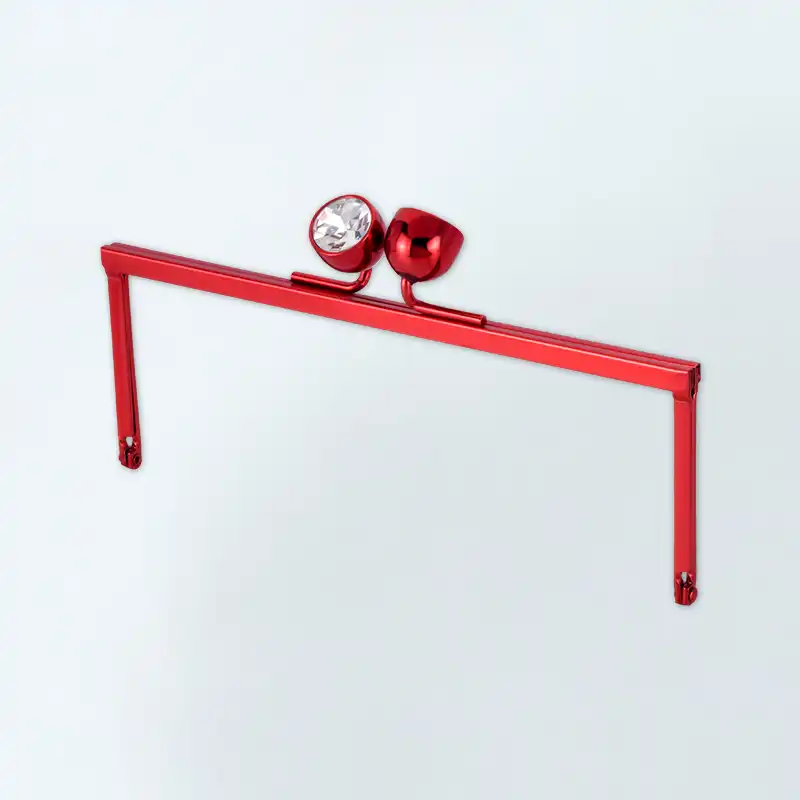
Íhugun varðandi frágang málmgrindar
Áður en framleiðendur kafa ofan í tiltekin ferli þurfa þeir að koma sér upp kerfisbundnu matsramma. Val á yfirborðsmeðferð er ekki eitt tæknilegt mál heldur felur í sér heildstæðar ákvarðanir varðandi staðsetningu málmlásaramma, kostnaðarstýringu, stjórnun framboðskeðjunnar og aðra þætti.
1. Notkunarumhverfi og kröfur um endingu
Þar sem málmgrind veskisins er notað daglega þarf það að þola flókin vinnuskilyrði eins og endurtekna opnun og lokun, núning og svitaeyðingu. Mismunandi notkunaraðstæður setja fram mismunandi kröfur um yfirborðsmeðferð: hágæða viðskiptaveski krefjast langvarandi gljáa, útivistarveski forgangsraða tæringarþoli og hraðtískuvörur geta einbeitt sér meira að upphaflegum sjónrænum áhrifum en langtíma endingu. Framleiðendur ættu að velja meðferðarferli með samsvarandi slitþolsstigi í samræmi við notkunarþrep markhópsins. Til dæmis, fyrir viðskiptaveski sem opnast og lokast meira en 30 sinnum á dag, er mælt með því að velja yfirborðsmeðferðartækni með hörku HV 400 eða hærri.
2. Fagurfræðileg tjáning og vörumerkjaþekking
Yfirborðsmeðferð er lykilatriðið til að koma hönnunarmálinu í framkvæmd. Frá lúxus spegilslípunar til látlausrar áferðar matts, frá klassískum sjarma bronssins til tísku rósagullsins, mismunandi meðferðir skapa gjörólík sjónræn áhrif. Framleiðendur þurfa að fella yfirborðsmeðferð inn í heildarhönnunarkerfi málmlásramma til að hafa í huga:
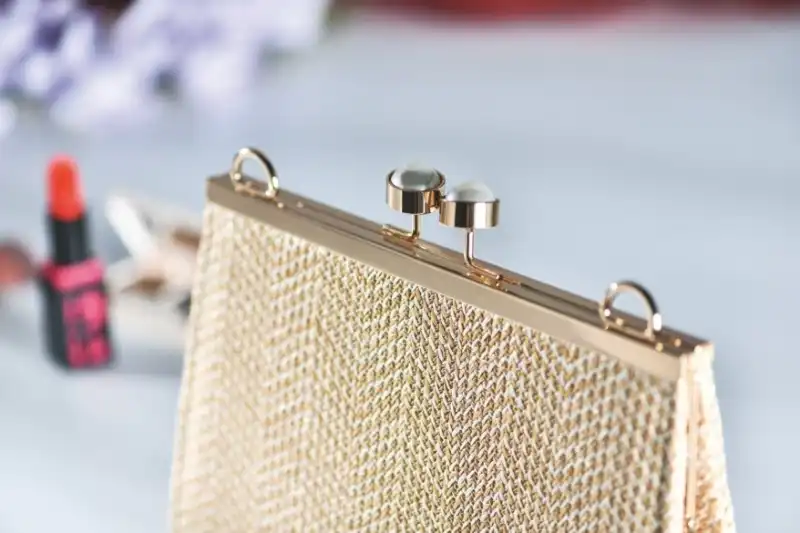
①Litsamkvæmni: Stjórnun á litafrávikum í hverri lotu við ΔE≤1.5 er grunnkrafa fyrir hágæða vörur.
②Taktísk upplifun: Ra-gildi yfirborðsgrófleika hefur bein áhrif á áferðina, viðskiptavörur eru venjulega stjórnaðar við 0.2-0.8μm
③ Glansstjórnun: frá mattri undir 5 gráðum til háglans yfir 85 gráður, þarf að samræma það við leðurefni
3. Umhverfisreglugerðir og sjálfbær þróun
Um allan heim eru umhverfisreglugerðir eins og REACH, RoHS og California Proposition 65 að verða sífellt strangari. Hefðbundnar sexgildar krómhúðunaraðferðir eru að vera að hætta framleiðslu og framleiðendur þurfa að leggja fram umhverfisvæna valkosti fyrirfram. Þar að auki eru vörumerki að huga meira að kolefnisspori framboðskeðjunnar og lág orkunotkun og mengunarlítil yfirborðsmeðferðarferli eru að verða nýr þröskuldur fyrir markaðsaðgang. Að velja birgja yfirborðsmeðferðar sem er vottaður samkvæmt ISO 14001 umhverfisstjórnunarkerfinu getur á áhrifaríkan hátt dregið úr áhættu á reglufylgni.
Ítarleg greining á almennum yfirborðsmeðferðarferlum
1. Rafhúðun: Þroskuð, áreiðanleg og klassísk valkostur
Rafhúðun er algengasta yfirborðsmeðferðartæknin fyrir málmgrindur . Hún setur málmhúð á undirlagið með rafefnafræðilegum meginreglum. Mikil tæknileg þroski, viðráðanlegur kostnaður og fjölbreytt úrval af fagurfræðilegum valkostum gera hana að almennri lausn fyrir meðalstóra til dýra veskisgrindur.

Meginreglur og einkenni ferlisins
Við rafhúðunarferlið eru málmjónir afoxaðar og settar á yfirborð katóðu (vinnustykkisins) undir áhrifum rafsviðs, sem myndar einsleita og þétta húð. Algengar gerðir af húðun eru nikkel, króm, gull og palladíum. Fjöllaga samsett rafhúðun (eins og kopar-nikkel-króm kerfi) getur náð framúrskarandi tæringarvörn og skreytingaráhrifum. Nútíma rafhúðunarferli geta náð nákvæmri stjórn á húðþykkt upp á 3-25μm til að uppfylla kröfur mismunandi verndarstiga.
Umsóknarsvið og kostir
Hágæða viðskiptasería: Rafmagnshúðun úr ekta gulli (húðunarþykkt ≥ 0.5 μm) ásamt pússunarferli skapar langvarandi gljáa eðalmálma.
Vörur á fjöldamarkað: Samsetning nikkel- og krómhúðunar býður upp á hagkvæmt útlit sem minnir á ryðfríu stáli.
Sérstakar litakröfur: Með því að stjórna rafhúðunarbreytunum er hægt að ná fram vinsælum litum eins og rósagulli, kampavínsgulli og byssusvartum.
Helsti kosturinn við rafhúðunarferlið liggur í sterkri viðloðun þess við undirlagið (allt að 15-25 MPa) og getu þess til að hylja flóknar rúmfræðilegar uppbyggingar, sem erfitt er að ná með öðrum ferlum. Ennfremur tryggir þroskað framboðskeðjukerfi framúrskarandi sveigjanleika í framleiðslugetu og tryggða afhendingu.
2. Anodisering: Tilvalin lausn fyrir létt efni
Anóðisering er aðallega notuð fyrir álmálmgrindur . Með rafefnafræðilegri viðbrögðum myndast þétt oxíðfilma á ályfirborðinu. Þessi meðferð veitir ekki aðeins vörn heldur gerir einnig kleift að ná fram fjölbreyttum litaáhrifum með litun.

Einkenni og afköst ferlisins
Anodíseraða lagið er í raun hluti af undirlaginu, ekki ytri húðun, sem leiðir til frábærrar viðloðunar og engin hætta á að það flagni. Oxíðfilman hefur porous uppbyggingu. Eftir að litarefnið hefur verið tekið upp og porusamlokanir hafa myndað stöðugt litað lag. Staðlað þykkt anodíseraðrar filmu er á bilinu 10-25μm, með hörku HV 300-500, sem veitir framúrskarandi slitþol. Þetta ferli hentar sérstaklega vel fyrir kröfur um léttar hönnunarlausnir, þar sem það bætir yfirborðseiginleika verulega án þess að auka þyngdina verulega.
Umsóknartakmarkanir
Anóðisering hentar aðeins fyrir efni sem geta myndað stöðuga oxíðfilmu, svo sem ál og títan. Hún hentar ekki fyrir algengar ramma úr messingi og sinkblöndu. Þar að auki er oxíðfilman tiltölulega brothætt og rispast auðveldlega af beittum hlutum, sem leiðir til hvítra bletta. Þess vegna hentar hún betur fyrir stóra rammahluta sem eru undir jafnri álagi, frekar en fyrir svæði sem eru viðkvæm fyrir höggum, svo sem spennum og hjörum.
Samsvarandi meðferðarlausnir fyrir mismunandi undirlag úr málmgrindum
1. Yfirborðsmeðferðaraðferðir fyrir messingramma
Messing er algengt efni í málmfestingar fyrir veski vegna góðrar vinnuhæfni og glæsilegs gullins útlits. Hins vegar er messing viðkvæmt fyrir oxun og mislitun og verður að gangast undir viðeigandi yfirborðsmeðhöndlun til að viðhalda langtíma fagurfræði sinni.
Kerfishönnun rafhúðunarkerfis
Algengt húðunarkerfi fyrir málmgrindur úr messingi er: basísk kopargrunnur (3-5μm), → hálfglansandi nikkel (8-12μm), → nikkel með háu brennisteinsinnihaldi eða örsprunguinnihaldi (2-3μm), → krómhúðun (0.3-0.5μm). Í þessari marglaga uppbyggingu bætir koparlagið límingu, nikkellagið veitir tæringarvörn gegn tæringu, nikkellagið með háu brennisteinsinnihaldi dreifir tæringu og krómhúðun veitir hörku og gljáa. Fyrir markaði þar sem nikkel er ekki krafist, eins og samkvæmt tilskipun ESB um losun nikkels, er hægt að nota kopar-tinn málmblöndu sem valkosti.
2. Vélrænar vinnsluhugmyndir fyrir ramma úr sinkblöndu
Sinkmálmblanda (ZAMAK) gegnir mikilvægu hlutverki í framleiðslu á stórum málmvasagrindum vegna góðrar steypuformunar og lágs kostnaðar. Hins vegar hafa sinkmálmblöndur mikla efnavirkni og eru erfiðari viðureignar en messing.
Meðferð
Yfirborð sinkblöndu inniheldur oft leifar af steypu og oxíðlög, sem þarf að gangast undir stranga fituhreinsun, ryðhreinsun og virkjunarmeðferð. Sérstaklega krefst veikburða sýrurofsferlið nákvæmrar stjórnunar á tíma og styrk, þar sem of mikil rof getur leitt til hrjúfra yfirborða og haft áhrif á gæði húðunarinnar. Forvinnsla á hágæða sinkblöndu málmgrindum ætti að innihalda ómskoðunarhreinsun til að tryggja hreinleika flókinna mannvirkja.
Bestu valkostir fyrir yfirborðsmeðferð
Rammar úr sinkblöndu eru oftast notaðir til rafhúðunar og duftlökkunar. Sérstaka athygli skal gæta að tæringareiginleikum sinks við málun og þykkt nikkellagsins ætti að vera ≥ 10μm til að veita fullnægjandi vörn. Notkun PVD-ferlis á sinkblöndu krefst forhúðunar með nikkelgrunni, annars er viðloðunin ófullnægjandi. Fyrir kostnaðarnæmar vörur er duftlökkun ákjósanlegur kostur, en nauðsynlegt er að tryggja að herðingarhitastigið fari ekki yfir þol sinkblöndu (venjulega < 180°C).
3. Meðferðareiginleikar ryðfríu stálgrindar
Ryðfrítt stálgrindin sjálf hefur góða tæringarþol og yfirborðsmeðhöndlunin er meira út frá þörfinni fyrir fagurfræðilegar og áþreifanlegar umbætur. Þetta veitir meiri sveigjanleika í hönnun en setur einnig sérstakar kröfur til meðhöndlunarferlisins.
Vélræn fæging og nákvæmni yfirborðs
Mikil hörku ryðfrítt stál gerir vélræna slípun að mikilvægri for- eða lokameðferð. Spegilslípun getur náð yfirborðsgrófleika Ra <0.05 μm, sem gefur lúxusáferð. Burstaða áferðin skapar stefnubundna áferð sem felur rispur við notkun, sem gerir það hentugt fyrir daglegar viðskiptavörur. Sandblástursáferðin skapar einsleita matta áferð og veitir góða hálkuvörn.
Ertu að leita að áreiðanlegum, hágæða málmlásum fyrir veskisframleiðslu eða smásölufyrirtæki? Carol Metal býður upp á úrvals ferkantaða málmlásum úr veskisramma úr endingargóðu járni og sinki með rósagylltri áferð. Hægt er að aðlaga allar upplýsingar, þar á meðal stærð, lit og efni, að þínum framleiðsluþörfum. Hafðu samband við traustan birgja í dag með því að senda tölvupóst á tony@carolxiao.com.
Heimildir
[1] ASM International. (2023). Yfirborðsverkfræði málma: Meginreglur, búnaður, tækni. ASM handbók, bindi 5A. Materials Park, OH: ASM International.
[2] Schlesinger, M., & Paunovic, M. (2022). Nútíma rafhúðun (6. útgáfa). Hoboken, NJ: John Wiley & Sons.
[3] Mattox, DM (2023). Handbók um vinnslu á gufuútfellingu (PVD) (4. útgáfa). Oxford: Elsevier.
[4] Efnastofnun Evrópu (ECHA). (2024). REACH reglugerðin: Leiðbeiningar um yfirborðsmeðhöndlun málma. Helsinki: Útgáfur ECHA.
[5] Zhang, L., Wang, S., & Chen, H. (2023). „Samanburðarrannsókn á tæringarþoli í yfirborðsmeðhöndlun á málmgrindum.“ Journal of Surface Engineering and Materials, 45(3), 287-302.